
Dijital Kesim Makinelerinde Bıçak, Freze ve Lazer Teknolojileri Nasıl Karşılaştırılır?
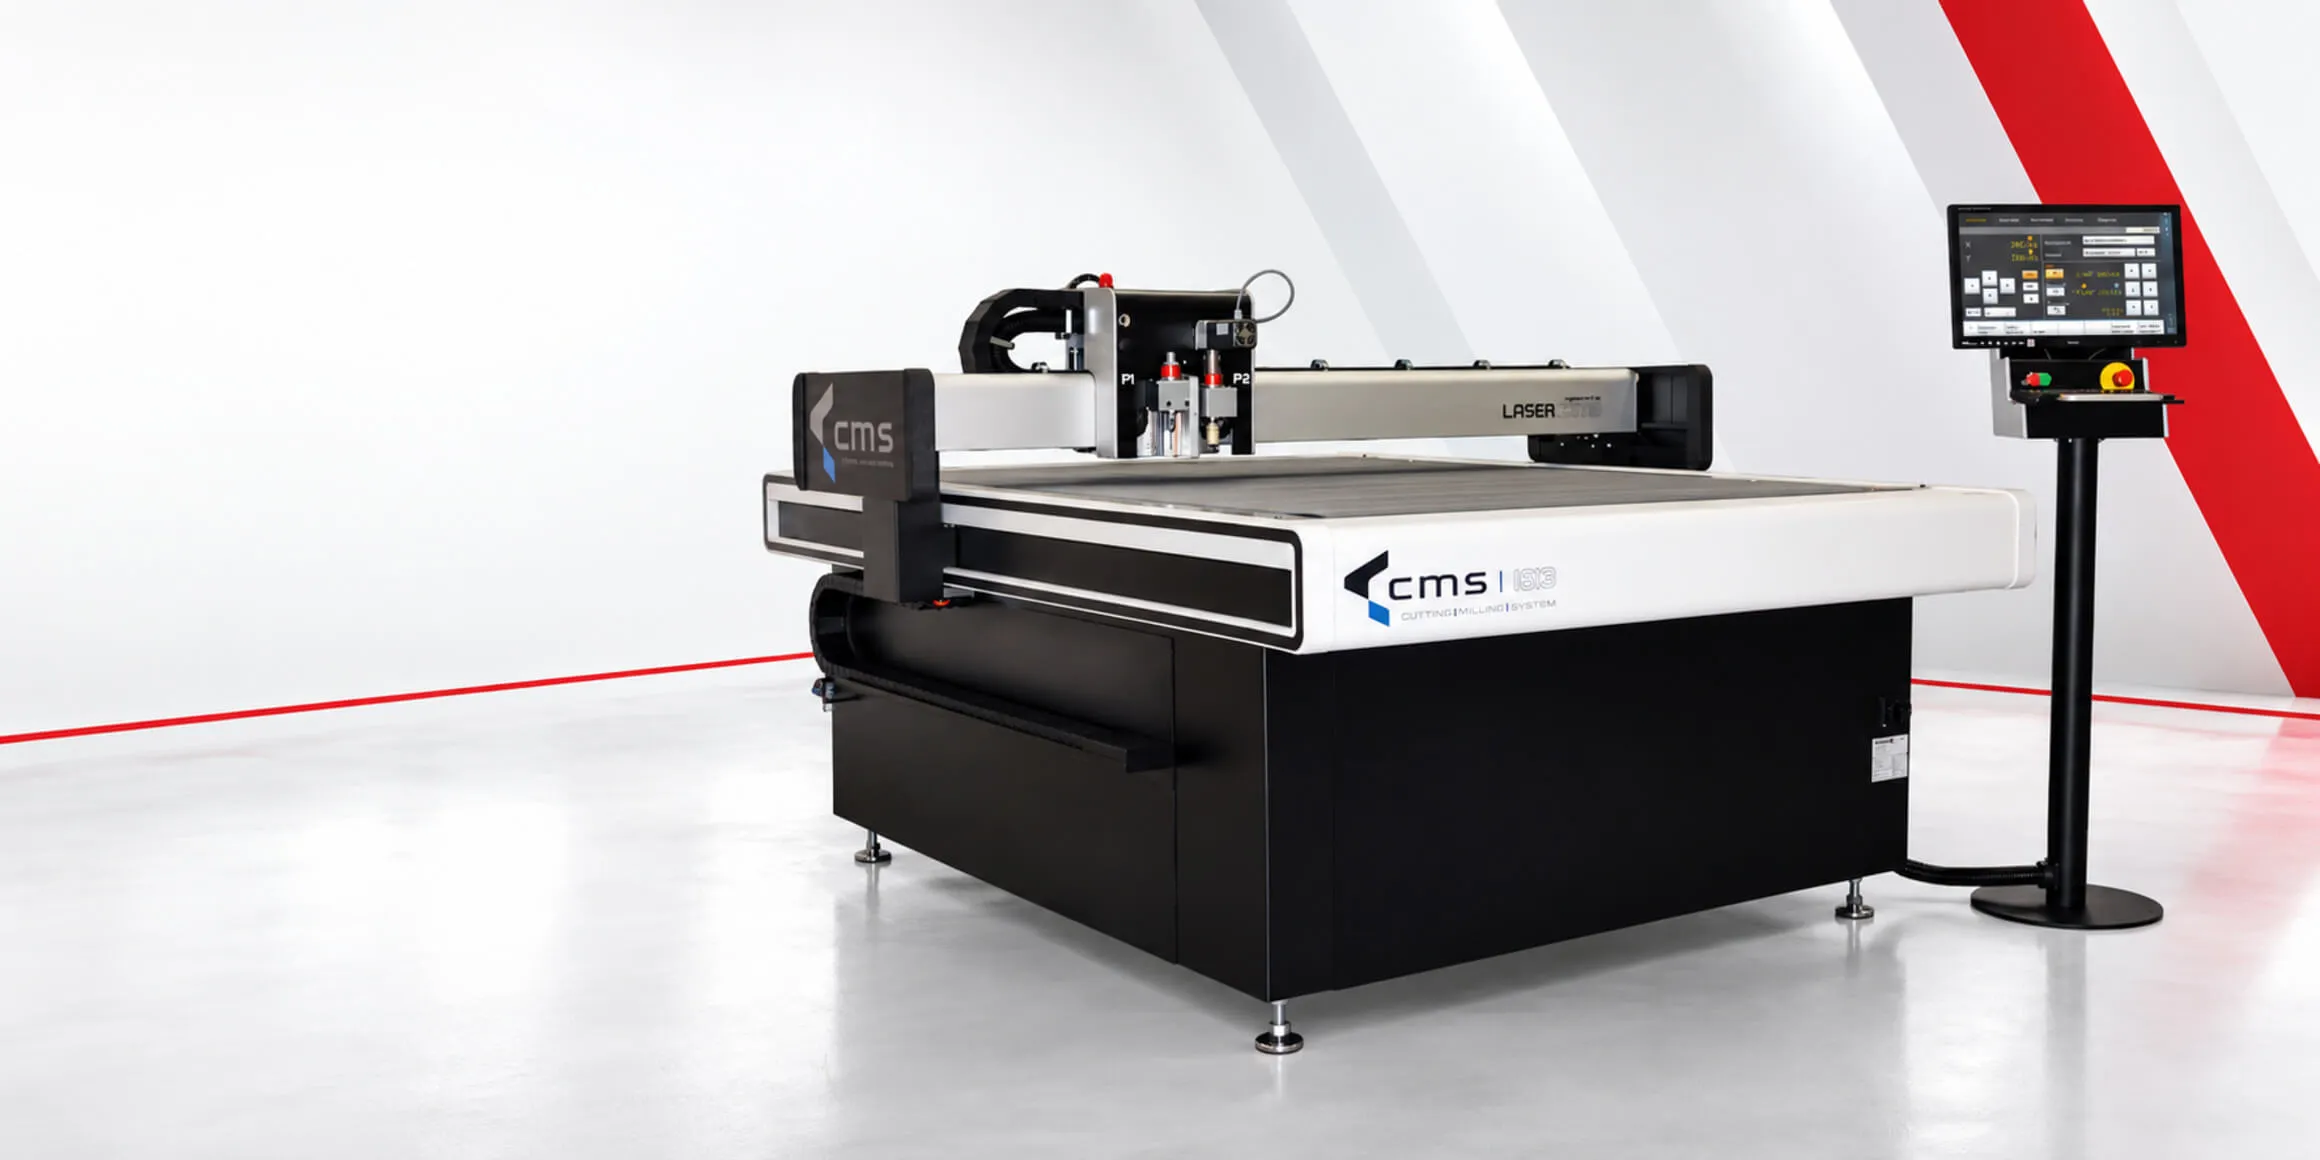
Dijital Kesim Makinelerinde Bıçak, Freze ve Lazer Teknolojileri Nasıl Karşılaştırılır?
Dijital kesim makineleri tek bir kesim yönteminden oluşmaz. Aynı tabla üzerinde sabit bıçak, osilasyonlu bıçak, döner bıçak, freze ve farklı işaretleme araçları kullanılabilir; bazı üretimlerde ise lazer kesim ayrı bir sistem olarak devreye girer. Doğru teknoloji, yalnızca malzemenin kesilip kesilememesine göre seçilmemelidir. Kenar kalitesi, malzeme kalınlığı, ısı hassasiyeti, üretim adedi ve son işlem ihtiyacı birlikte değerlendirilmelidir.
Bıçak, freze ve lazer arasında her iş için geçerli tek bir üstünlük sıralaması yoktur. İnce kartonda temiz katlama çizgisi sağlayan bir bıçak, kalın akrilikte yetersiz kalabilir. Sert levhada kontrollü çalışan freze, tekstilde gereksiz ve yavaş olabilir. Lazer çok hassas detaylar üretirken bazı plastiklerde uygun olmayan duman veya kenar etkisi oluşturabilir.
Karşılaştırmaya Hangi Sorularla Başlanmalı?
Kesim teknolojisini belirlemeden önce şu sorular cevaplanmalıdır:
- Kesilecek malzeme nedir ve kalınlığı ne kadardır?
- Malzeme ısıdan, basınçtan veya titreşimden etkilenir mi?
- Kesim kenarında parlama, kararma ya da çapak kabul edilebilir mi?
- Kırım, kanal, perforaj veya gravür gibi ek işlemler gerekiyor mu?
- İşler kısa tirajlı ve sık değişken mi?
- Saatlik üretim hedefi nedir?
- Toz ve duman tahliyesi için altyapı var mı?
- Operatör, bakım ve sarf kapasitesi yeterli mi?
Bu bilgiler netleşmeden yalnızca makinenin maksimum hızına bakmak doğru sonucu vermez.
Bıçakla Dijital Kesim Nasıl Çalışır?
Bıçaklı sistemler malzemeyi mekanik olarak ayırır. Sabit bıçak hareket yönüne göre dönerken, osilasyonlu bıçak yukarı aşağı hareket ederek daha kalın veya dirençli malzemelere nüfuz eder. Döner bıçak ise özellikle lifli ve esnek malzemelerde kesintisiz bir kesim sağlayabilir.
Bıçaklı dijital kesimin başlıca avantajı ısıl etki oluşturmamasıdır. Malzeme erimez, yanmaz veya kesim hattında ısıya bağlı renk değişimi yaşamaz. Ayrıca aynı sistemde kırım, yarım kesim, perforaj ve V kanal gibi farklı işlemler uygun takımlarla gerçekleştirilebilir.
Bıçak Hangi Malzemelerde Öne Çıkar?
Bıçaklı kesim; kâğıt, karton, oluklu mukavva, vinil, kauçuk, conta malzemeleri, tekstil, köpük, deri ve belirli plastik levhalarda yaygın olarak kullanılır. Malzeme yapısına göre takım geometrisi, bıçak açısı, kesim hızı ve derinlik ayarı değiştirilmelidir.
Bıçak zamanla aşınır ve kesim kenarında tüylenme, sürüklenme veya ölçü sapması görülebilir. Çok sert, kalın veya aşındırıcı malzemelerde takım ömrü kısalabilir. Küçük iç köşelerde bıçak dönüş yarıçapı da tasarımı etkileyebilir.
Freze Kesim Nasıl Çalışır?
Freze, yüksek hızda dönen bir uçla malzemeden talaş kaldırır. Malzemeyi tek bir hat üzerinden ayırmak yerine kontrollü biçimde işlediği için sert ve kalın levhalarda etkilidir. Kesim derinliği, devir, ilerleme hızı ve uç tipi malzemeye göre ayarlanır.
Akrilik, ahşap, MDF, alüminyum kompozit ve bazı mühendislik plastikleri freze için uygun uygulama alanlarıdır. Aynı sistem kesim dışında kanal açma, cep boşaltma, pah kırma ve yüzey işleme görevlerinde de kullanılabilir.
Frezenin Avantajları ve Sınırlamaları
Freze, sert levhalarda kontrollü kenar geometrisi ve farklı derinliklerde işleme olanağı sağlar. Kalın malzemede birden fazla paso kullanılarak takım yükü yönetilebilir. Uygun uç seçildiğinde çok çeşitli malzeme aynı makinede işlenebilir.
Buna karşılık talaş ve toz oluşur. Etkili bir vakum sistemi yoksa kesim alanı kirlenir, yüzey çizilebilir ve operatör sağlığı açısından risk oluşabilir. Yanlış devir veya ilerleme hızı uç ısınmasına, erimeye, çapaklanmaya ya da takım kırılmasına neden olabilir. Freze uçları da düzenli takip edilmesi gereken bir sarf kalemidir.
Lazer Kesim Nasıl Çalışır?
Lazer kesim, odaklanmış ışın enerjisiyle malzemeyi kesim hattı boyunca eritir, buharlaştırır veya yakarak ayırır. İşlem temassızdır; fiziksel bıçak basıncı uygulanmadığı için ince ve hassas geometrilerde avantaj sağlayabilir.
Lazer kaynağının türü ve gücü, kesilebilecek malzemeyi belirler. Baskı ve ambalaj uygulamalarında kullanılan sistemlerle metal işleme lazerleri aynı teknik yapıda değildir. Bu nedenle yalnızca “lazer keser” yaklaşımıyla malzeme uygunluğu varsayılmamalıdır.
Lazerin Avantajları ve Sınırlamaları
Lazer, karmaşık konturlar ve küçük detaylarda yüksek tekrarlanabilirlik sunabilir. Takım temasının olmaması mekanik aşınmayı ve malzeme sabitleme ihtiyacını azaltabilir. Bazı sentetik tekstillerde kesim kenarı eş zamanlı olarak mühürlenebilir.
Ancak kesim hattında ısıl etki oluşur. Ahşap ve kâğıtta kararma, plastiklerde erime veya gaz çıkışı, açık renkli tekstilde sararma görülebilir. Bazı malzemeler lazerle kesinlikle işlenmemelidir; zararlı veya aşındırıcı gaz çıkarabilecek malzemeler için üretici güvenlik listeleri izlenmelidir. Duman tahliyesi ve filtrasyon, sistemin ayrılmaz parçasıdır.
Kenar Kalitesi Nasıl Karşılaştırılır?
Bıçaklı kesimde kenar genellikle doğal malzeme görünümünü korur. Lifli malzemelerde doğru bıçak kullanılmazsa tüylenme görülebilir. Frezede takım izleri veya çapak oluşabilir; uç geometrisi ve kesim yönü sonucu belirler. Lazer kenarı dar ve hassas olabilir, fakat ısıya bağlı renk veya doku değişikliği bırakabilir.
Kenar kalitesi değerlendirmesi görsel kontrolle sınırlı tutulmamalıdır. Ölçü toleransı, diklik, katman ayrılması, yüzey çizilmesi ve sonraki yapıştırma ya da baskı işlemine uygunluk da test edilmelidir.
Hız ve Üretkenlik
Lazerin temassız yapısı küçük detaylarda hızlı yön değişimine olanak tanıyabilir. Ancak kalınlık arttıkça veya çok yoğun kesim geometrilerinde hız düşer. Bıçak, uygun malzemede yüksek hızda çalışabilir; sık takım değişimi gereken karışık işlerde hazırlık süresi önem kazanır. Freze ise talaş kaldırdığı için çoğu ince malzeme uygulamasında daha yavaştır, fakat sert levhada ihtiyaç duyulan işlemi tek adımda tamamlayabilir.
Gerçek üretkenlik hesaplanırken yalnızca kesim hızı değil; malzeme yükleme, kamera okuma, takım değişimi, temizleme, parça ayıklama ve bakım süreleri de hesaba katılmalıdır.
Kesim Derinliği ve Malzeme Kalınlığı
Bıçaklı sistemlerde ulaşılabilecek kalınlık; bıçak boyuna, takım basıncına, Z ekseni kontrolüne ve malzemenin sıkışma davranışına bağlıdır. Çok kalın yumuşak köpüklerde uzun bıçaklar kullanılabilirken sert levhalarda aynı yaklaşım uygun olmayabilir.
Freze, yeterli mil gücü ve uygun uçla kalın sert levhaları çoklu pasolarla işleyebilir. Lazer kesim kapasitesi ise lazer tipi, güç, odak, malzeme bileşimi ve yardımcı gaz gibi değişkenlere bağlıdır. Katalogdaki maksimum kalınlık değeri, istenen kenar kalitesinin her hızda sağlanacağı anlamına gelmez.
Baskılı İşlerde Kamera ve Kayıt Doğruluğu
Ambalaj, etiket ve tabela üretiminde kesim hattının baskıyla eşleşmesi gerekir. Kamera sistemi baskı üzerindeki kayıt işaretlerini okuyarak malzemedeki dönme, kayma, büyüme veya küçülmeyi telafi edebilir.
Bıçak, freze veya lazer fark etmeksizin iyi bir baskıdan kesime iş akışı; doğru kesim dosyası, güvenilir kayıt işaretleri ve kalibre edilmiş kamera sistemi gerektirir. Kesim teknolojisi doğru olsa bile hatalı dosya eşleştirmesi ürünü kullanılamaz hâle getirebilir.
Sarf ve Bakım Giderleri
Bıçaklı sistemlerde bıçaklar ve kesim altlığı, frezede uçlar ile mil bakımı, lazerde optik parçalar ve filtrasyon bileşenleri başlıca giderlerdir. Enerji tüketimi, basınçlı hava, vakum ve aspirasyon ihtiyacı da toplam sahip olma maliyetine eklenmelidir.
Karşılaştırma yapılırken bir takımın fiyatından çok, belirli bir malzemede kaç metre veya kaç saat güvenilir üretim sağladığı ölçülmelidir. Düşük fiyatlı ancak sık değişen bir sarf, işçilik ve duruş nedeniyle daha pahalı olabilir.
Hangi Teknoloji Hangi İş İçin Daha Uygundur?
Genel bir yönlendirme şu şekilde yapılabilir:
- Karton, vinil, tekstil, conta ve köpük gibi ısıya duyarlı veya esnek malzemelerde bıçak
- Akrilik, MDF, ahşap ve alüminyum kompozit gibi sert levhalarda freze
- Küçük detay, temassız kesim ve uygun malzemede hassas kontur gerektiğinde lazer
- Kırım, yarım kesim ve perforaj gibi çoklu işlemlerde değiştirilebilir takımlı dijital kesim tablası
Nihai karar numune kesimiyle doğrulanmalıdır. Aynı malzeme adı altında farklı yoğunluk, kaplama ve katkılar bulunabileceği için katalog bilgisi tek başına yeterli değildir.
Hibrit İş Akışının Avantajı
Bazı işletmeler için en verimli çözüm tek teknoloji seçmek değil, araçları aynı iş akışında tamamlayıcı biçimde kullanmaktır. Bir ambalaj numunesinde dış kontur bıçakla kesilirken kırım tekeri katlama çizgilerini oluşturabilir. Sert bir tabela parçasında freze kesim ve kanal işlemini birlikte gerçekleştirebilir. Çok ince dekoratif detaylar ise uygun bir lazer sistemine yönlendirilebilir.
Ürün çeşitliliği yüksek işletmeler, makine konfigürasyonunu yalnızca mevcut en yoğun işe göre değil, gelecekte hedeflenen uygulamalara göre planlamalıdır. Modüler takım yapısı ve yazılım entegrasyonu yatırımın kullanım alanını genişletebilir.
Sonuç
Bıçak, freze ve lazer teknolojileri farklı malzeme davranışlarına cevap verir. Bıçak ısıl etki oluşturmadan esnek ve lifli malzemeleri işler. Freze sert ve kalın levhalarda kontrollü talaş kaldırır. Lazer ise uygun malzemelerde temassız ve hassas kesim sağlar.
Doğru seçim; malzeme, kalınlık, kenar beklentisi, üretim adedi, ek işlemler, bakım altyapısı ve toplam maliyet birlikte değerlendirilerek yapılmalıdır. Numune kesimi ve gerçek üretim dosyasıyla yapılan test, teknik karşılaştırmanın en güvenilir son adımıdır.
Dijital Kesim Teknolojileri Hakkında Sık Sorulan Sorular
Dijital kesim makinesinde tek bir takım yeterli olur mu?
Ürün çeşitliliği yüksekse genellikle hayır. Bıçak, kırım, freze ve diğer takımlar farklı işlemler için kullanılır.
Lazer kesim her plastik için uygun mudur?
Hayır. Bazı plastikler zararlı gaz çıkarabilir veya uygun olmayan bir kesim kenarı oluşturabilir. Malzeme üreticisi ve makine üreticisinin uygunluk bilgisi kontrol edilmelidir.
Freze ile bıçak arasındaki temel fark nedir?
Bıçak malzemeyi keserek ayırır; freze ise dönen uçla talaş kaldırır. Bu nedenle freze sert ve kalın levhalarda öne çıkar.
Baskılı ürünlerde kesim doğruluğu nasıl artırılır?
Kamera destekli kayıt sistemi, doğru işaret yerleşimi, düzenli kalibrasyon ve malzeme sabitleme birlikte kullanılmalıdır.